


Vi är ett bransch- och handelsföretag
Specialiserat sig på produktion av engångs rakknivar och verktygsknivar i mer än 30 år.

Vad gör en 9 mm hårdvarukniv till det bästa skärverktyget för dagligt bruk
A 9 mm hårdvara verktygskniv ser enkelt ut från utsidan, men den inre geometrin hos bladkanalen, skjutreglagets spänning och stålkvaliteten som används för verktygsknivbladen avgör om verktyget känns pålitligt efter månader av daglig skärning. Det här avsnittet bryter ner tekniken bakom CX107-plattformen, arbetsflödet för bladbyte som svarar på vanliga frågor som bytesblad för hårdvara och hur man byter ut ace hårdvara, och de praktiska scenarierna där en kompakt 9 mm skärare överträffar en kniv i större format. Varje mätning som hänvisas till här återspeglar designtoleranserna som används i nuvarande produktionsserier av denna maskinvaruknivfamilj.
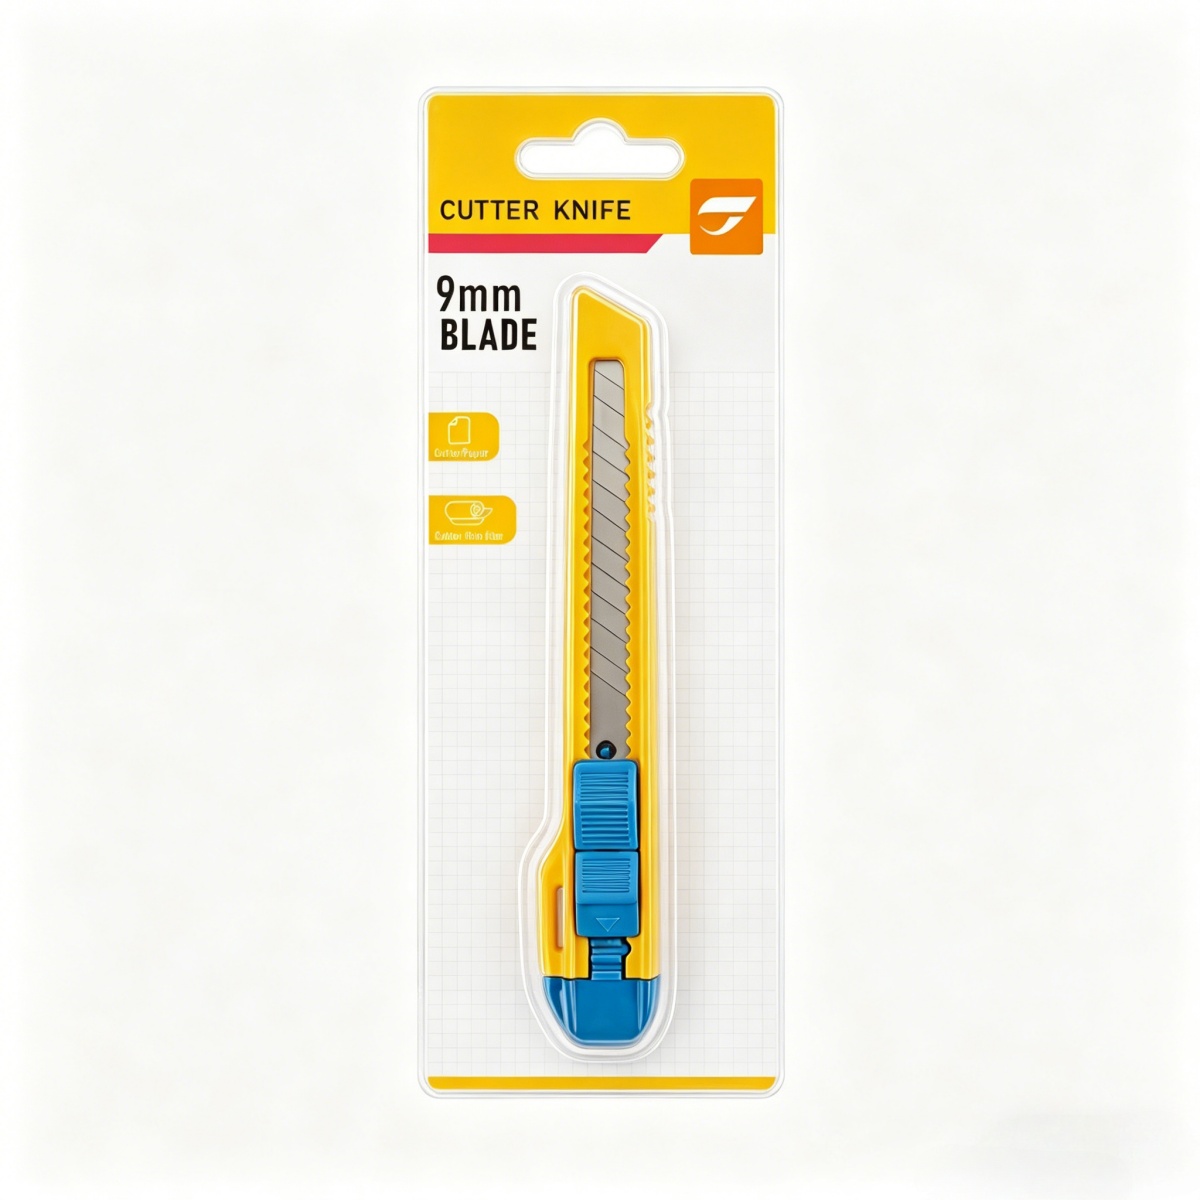
Bladbredd
9 mm
Standard avsnäppningssegment som är kompatibla med de flesta hårdvaruknivblad på marknaden.
Kroppslängd
12,1 cm
Ficklångt hölje dimensionerat för enhandsgrepp och enkel skrivbordsförvaring.
Låssystem
Autolås
Skjutkanalen håller bladet i någon av fem förlängningspositioner.
Kroppsbredd
2,1 cm
Smal profil som glider i en låda, pennfodral eller förklädesficka.
Precision Engineering Inuti en 9 mm hårdvarukniv
Huset till en hårdvarukniv är gjuten i två symmetriska skall som snäpper eller skruvas ihop runt ett centralt stålspår. Detta spår styr skjutreglaget som bär bladet framåt och bakåt. På CX107-plattformen är bandet förstärkt längs hela sin längd på 12,1 cm så att bladet inte vippar sida till sida under ett skärslag. Sidospel i bladkanalen är en av de vanligaste anledningarna till att en hårdvarukniv känns instabil vid skärning av tjock wellpapp, så toleransen mellan bladet och kanalväggen hålls tätt under formningen.
Den övre handtagsdelen är formad med en lätt kurva framåt som speglar den naturliga vinkeln hos en stängd knytnäve som håller ett pennliknande verktyg. Ribbade greppzoner sitter vid de två kontaktpunkterna där tummen och pekfingret utövar mest tryck under ett snitt. Dessa revben är upphöjda ungefär en halv millimeter över det omgivande skalet, tillräckligt för att bita i huden för grepp utan att bli föremål för upprepad användning under ett helt packningsskift.
Ett visningsfönster är ingjutet i sidan av många verktygsknivar så att den återstående bladets längd är synlig utan att öppna höljet. Operatörer som hanterar hög daglig skärvolym förlitar sig på detta fönster för att bedöma när ett knivbladsbyte är nära, snarare än att upptäcka ett tråkigt eller utmattat blad mitt i arbetet.
De två husskalen är sammanfogade antingen med en enda försänkt skruv nära basen eller med en uppsättning inre snäppflikar placerade längs sömmen. En skruvbaserad förslutning tenderar att hålla snävare tolerans under flera år av upprepad öppning eftersom fästet motstår att lossna från vibrationer, medan en klämmabaserad förslutning ger snabbare verktygsfri åtkomst under en knivbytescykel för hårdvara i en hektisk packningsmiljö där en skruvmejsel inte alltid är inom räckhåll.
Väggtjockleken över skalet är inte enhetlig av misstag. Sektionen som omger bladkanalen är avsiktligt tjockare än sektionen som bildar den övre handtagskurvan, vilket fördelar material där lateral skärspänning koncentreras samtidigt som den övergripande kroppen hålls lätt för långvarig och handsanvändning. Den här ojämna väggfördelningen är en detalj som skiljer en slitstark verktygskniv från en billigare gjuten kopia som används en platt, enhetlig skallek genomgående.
Bladvinkel och skärgeometri
Skäreggen på en standard knivsremsa är slipad med ungefär 19 till 21 graders fas, vilket ger en kombinerad eggvinkel i det låga 40 graders området. Denna balanserar två konkurrerande behov: en kant som är tillräckligt tunn för att skära hyra genom papper och film utan att riva sönder fiber, och en kant som är tillräckligt tjock för att motstå rullning eller flisning när den möter en vikt söm eller en häftklammer gömd inuti packtejpen.
En smalare avfasning närmare 15 grader per yta skulle skära med mindre motstånd på enskiktsmaterial men skulle också mattas snabbare och vara mer benägna att mikroflisas mot hårdare inneslutningar som häftklamrar eller plastband, vilket är anledningen till att intervallet 19 till 21 grader förblir den praktiska standarden för ett hårdvaruknivt specialblad för ett allmänt bruk.
Bladets spets är slipad till en skarpare spets än bakkanten, vilket gör att den första kontaktpunkten kan tränga igenom en yta som tejp eller krympfilm innan den bredare delen av eggen fortsätter snittet längs en rak linje. Denna spetsgeometri är det som gör att en hårdvarukniv kan starta ett snitt direkt på en plan utan att behöva en redan existerande kant eller hörn att börja från.
Bladstålkvaliteter Används vid tillverkning av knivblad för hårdvara
Inte alla knivbladsremsor är gjorda av samma stål. Hårdhet, ägghållning och korrosionsbeständighet varierar beroende på kvalitet, och valet påverkar ofta ett bladsegment som behöver knäppas eller bytas ut.
| Stålkvalitet | Typisk hårdhet | Bäst lämpade applikation |
| SK5 kolstål | 58-60 HRC | Kartong, kraftpapper, skiktad packtejp |
| SK2 kolstål | 56-58 HRC | Allmänt kontorspapper, kuvert, ljusfilm |
| 420J2 rostfritt stål | 52-55 HRC | Fuktiga miljöer eller kustnära miljöer, packningsområden intill livsmedel |
Jämförelse av hårdhet mellan vanliga verktygsknivblad för hårdvara stålkvaliteter (HRC)
Handtagsgeometri och halkfria greppzoner
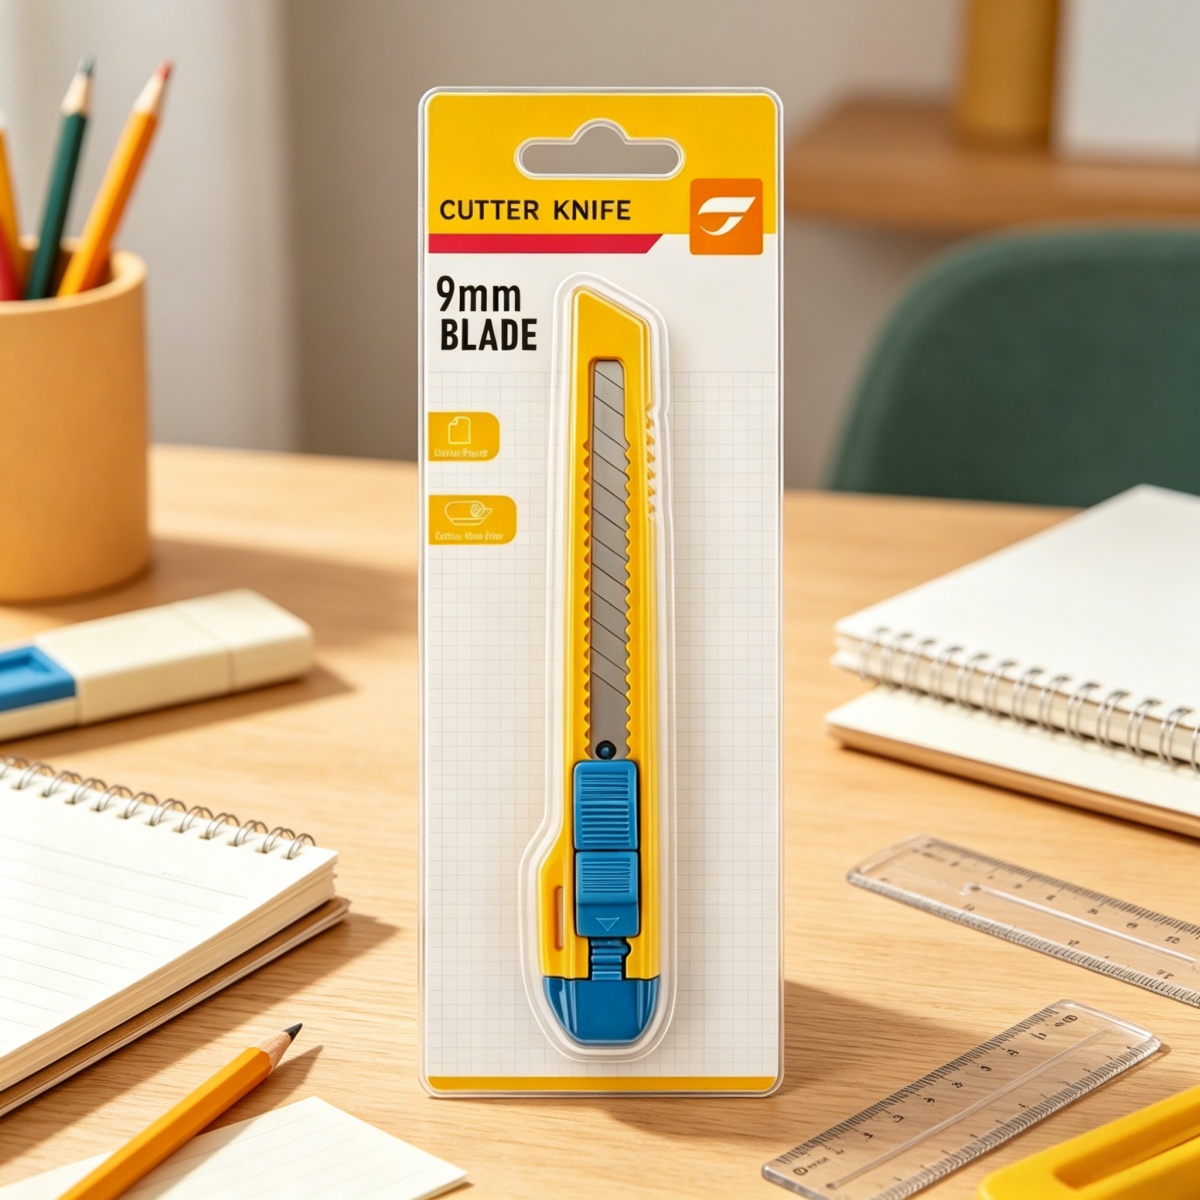
CX107 9 mm hårdvarukniv, blisterförpackning
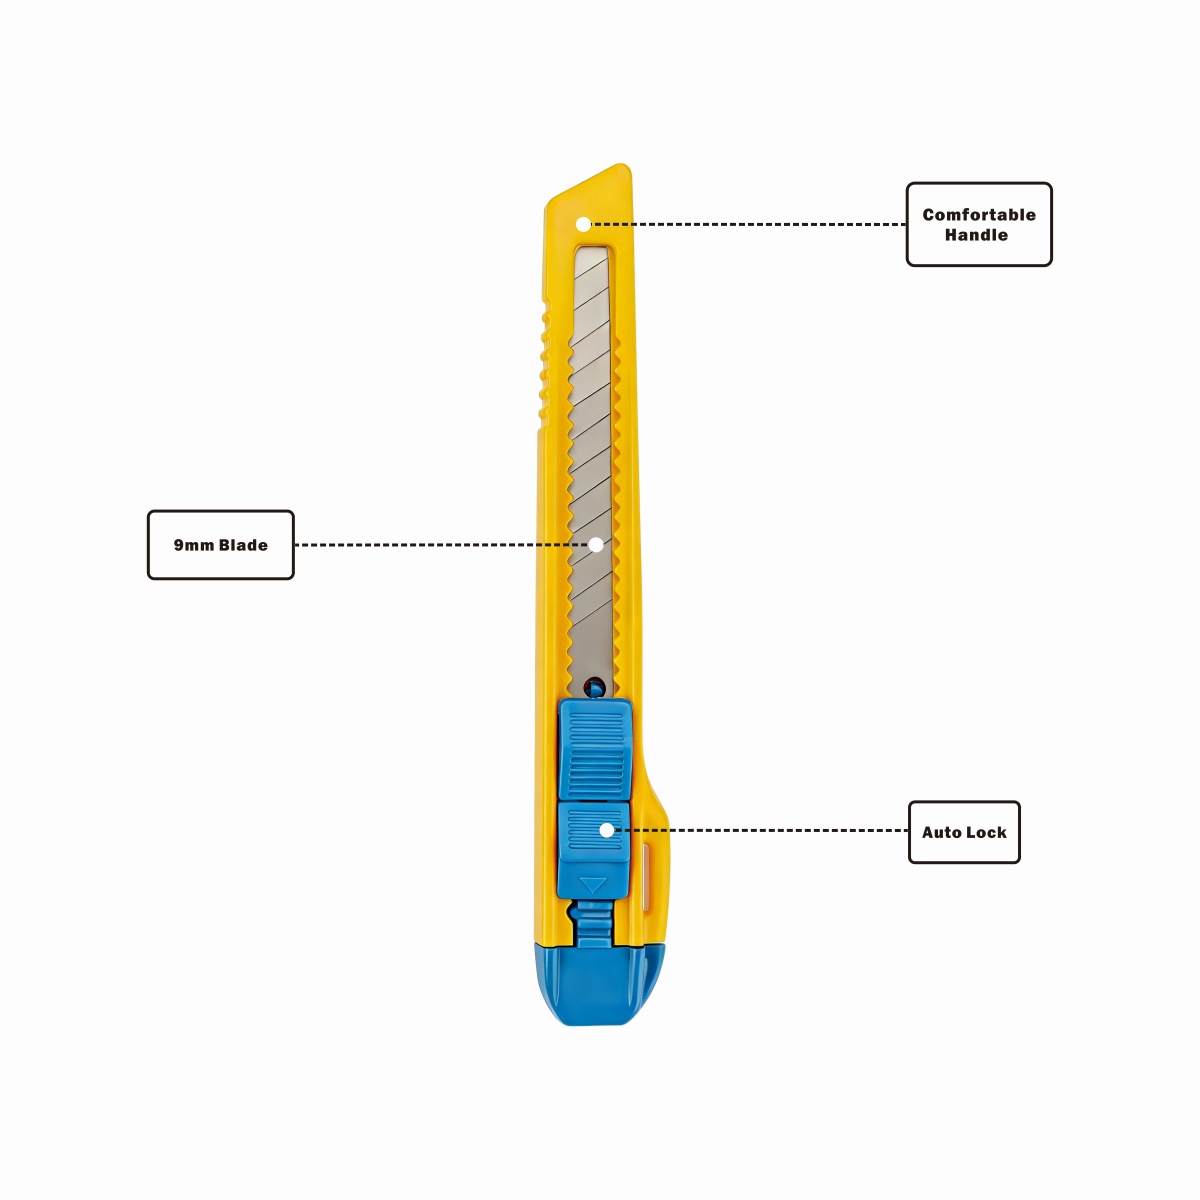
CX107-handtag, blad och referenspunkter för Auto Lock
Gripfel under ett skärslag inträffar generellt i det exakta ögonblicket som bladmotståndet ökar, till exempel när spetsen fångar ett veck i kartongen. De sågtandsryggar som löper längs ryggraden på det gula skalet finns av denna anledning. De ger handflatan en mekanisk förankringspunkt som inte förlitar sig på friktion, vilket spelar roll när händerna blir lätt fuktiga av upprepad packning eller klassrumsaktivitet.
Den nedre änden av handtaget, som visat i blått på CX107-färgschemat, är gjuten något bredare än mittsektionen. Denna utvidgning hindrar verktyget från att glida framåt ur en stängd hand under ett dragsnitt, en detalj som är lätt att förbise tills en användare jämför en hårdvarukniv med utsvängd bas med en rakpipa på samma uppgift.
Färgkodning över skalet är både funktionell och visuell. Fyra färgkombinationer produceras för närvarande på denna plattform, alternerande gula, blå, ljusblå och rosa accenter mot svarta eller vita reglage, vilket gör att distributionspartners kan separera lager efter storlek eller kvalitet med en blick på en hylla eller i en soptunna.
Greppsdiametern över handtagets mittsektion mäter nära 2,1 cm kroppsbredd, en dimension som valts för att sitta bekvämt inuti de krullade fingrarna på en genomsnittlig vuxen hand utan att tvinga fingrarna att sträcka ut sig för mycket. En greppdiameter som är meningsfullt större än detta tenderar att trycka bort tummen från skjutknappen, vilket gör enhandsbladsförlängning besvärlig, medan ett märkbart tunnare grepp koncentrerar trycket till en mindre kontaktyta och ökar tröttheten under en hel växling av upprepad skärning.
Autolåsskjutare jämfört med manuella friktionsreglage
Äldre och billigare verktygsknivar är beroende av friktion enbart för att bladet på plats, vilket innebär att skjutreglaget helt enkelt är tillräckligt tätt mot kanalvägen för att motstå lätt tryck. Detta fungerar acceptabelt för mycket lätt pappersskärning men blir opålitligt när bladet möter tätare material, eftersom motståndet från själva skärningen kan trycka bladet bakåt i huset mitt i slaget.
Ett automatiskt låssystem ersätter detta beroende av friktion med ett mekaniskt stift som fysiskt sitter i en av fem spärrhakarna längs kanalen. Bladet kan inte dras tillbaka under skärtryck eftersom stiftet, inte friktionspassningen, är det som står emot bakåtkraften. Detta är den främsta anledningen till att Auto Lock-designer nu är standardförväntningar på de flesta moderna verktygsplattformar för hårdvara snarare än en valfri uppgradering.
Avvägningen med ett låssystem är att använda medvetet måste trycka på frigöringsknappen för att dra tillbaka bladet snarare än att bara trycka tillbaka reglaget, vilket lägger till ett litet medvetet steg som vissa långvariga användare av äldre friktionsreglage behöver en kort justeringsperiod för att vänja sig vid.
Förstå Auto-Lock Slider Channel
Reglaget på toppen av huset rör sig längs en stegvis kanal med fem spärrhakar inskurna i plasten. Varje spärrhake motsvarar en snabb bladförlängningslängd, från en kort exponering på 6 mm för känsligt trimningsarbete upp till en full exponering på 9 mm för att skära igenom flera lager wellpapp i ett enda slag.
Autolås hänvisar till fjäderspänningen inbyggd i skjutreglaget. Genom att trycka på knappen frigörs stiftet från det aktuella spärrhaket och släpper det sätter stiftet tillbaka i vilken spärr skjutreglaget har nått. Denna design skyddar att bladet dras tillbaka mitt i skärningen under tryck, vilket är det primära säkerhetsproblemet med äldre glidknivar som endast är friktionsfria och saknade låsstift.
Bladhållningskraft över de fem automatiska låspositionerna
Retentionskraften ökar mot det helt utsträckta läget eftersom stiftet griper in i en djupare spärrvägg vid maximal bladexponering, den inställning som oftast används för tjockt material där oavsiktlig indragning medför störst risk.
knivbytesblad för hårdvara: Fel på fältprocedur
Stegen nedan beskriver den allmänna mekanismen som finns i de flesta avsnäppbara skjutknivar i den här storleksklassen, inklusive arbetsflödet som många människor efter under hur man byter ut ace hårdvara verktygsknivblad, eftersom den interna kanalen och designen på bakstycket är i stort sett över kompakt färga 9 mm-modeller oavsett höljes söker eller märke.
Steg 1
Dra i skjutreglaget helt
Skjut reglaget bakåt tills bladspetsen försvinner helt inuti det gula skalet. Öppna aldrig höljet medan någon del av bladet förblir exponerat.
Steg 2
Öppna bakluckan
Leta reda på den lilla skruven eller klämman nära handtagets bas. Ett skruvbaserat hölje behöver en liten platt skruvmejsel, medan ett clipsbaserat hölje separeras med ett snabbt tumtryck längs sömmen.
Steg 3
Ta bort det förbrukade bladet
Skjut ut den gamla knivbladsremsan ur kanalen. Om bara spetsen är matt, snäpp längs den förinstickade linjen med en tång istället för att slänga hela remsan.
Steg 4
Ladda ersättningsbladet
Sätt i den nya remsan med skäreggen vänd i samma riktning som skjutreglagets rörelse, och passage in den bakre skåran med styrtappen inuti kanalen.
Steg 5
Återmontera och testa
Stäng den bakre luckan, dra åt skruven eller tryck på klämman tills den sitter i jämnhöjd, dra sedan ut och dra in skjutreglaget genom alla fem Auto Lock-lägen för att bekräfta smidig rörelse.
Ett använt blad ska aldrig placeras löst i en ficka, låda eller soptunna utan att först snäppa fast det i korta segment eller linda in det, eftersom en bar kant från en förbrukad hårdvara knivbladsremsan förblir nog vass för att skära huden även efter att den inte längre kan skära av det avsedda materialet.
Förpacknings- och distributionskonfigurationer
CX107-plattformen levererar i blisterkortsförpackning med verktyget hållet mot ett tryckt stödkort bakom ett gjutet plastskal. Detta format håller bladet helt indraget och synligt för inspektion samtidigt som det förhindrar höljet från att öppnas under transport, och det tillåter en hängflik i tapp-krokstil för hyllan eller hylldisplayen.
Bulkdistributionskonfigurationer går bort från individuella blisterkort mot flerpåsade enheters packade i en innerkartong, vilket minskar förpackningsmaterialet per enhet för beställningar som är avsedda för lagerpåfyllning snarare än direkt återförsäljning. Båda formaten upprätthåller samma interna verktygsspecifikation, och skiljer sig endast i hur den färdiga hårdvaruverktygskniven skyddas och presenteras innan den när en slutanvändare.
Ersättningsknivblad för hårdvara är förpackade separat i små platta hylsor med fem till tio remsor, dimensionerade för att passa in i en standard blisterkortficka eller en fack för smådelar, vilket gör att en anläggning kan lagra reservblad oberoende av verktygskropparna de så småningom kommer att laddas i.
Materialskärningskompatibilitetsreferens
En 9 mm hårdvarukniv är inte avsedd för varje skäruppgift i en anläggning. Att matcha bladförlängningen till materialtjockleken förlänger bladets livslängd och minskar frekvensen av en komplett knivbytescykel för hårdvara.
| Material | Rekommenderad förlängning | Anteckningar |
| Kontorspapper, enstaka ark | Läge 1-2 | Minimal exponering minskar kantskador vid finklippning |
| Kartong tejp sömmar | Position 3 | Tillräckligt med exponering för att göra mål utan att skära i innehållet |
| Dubbelväggig wellpapp | Position 4-5 | Full förlängning behövs för att passera genom båda foderskikten |
| Tunn plastfilm eller krympplast | Position 2 | Kortare exponeringsgränser som fastnar på lösa filmkanter |
Där en 9 mm hårdvarukniv används inom olika branscher
Kontor och administrativa skrivbord
Postrum och receptioner använder en kompakt verktygskniv för att öppna kuvert och lätta paket utan huvuddelen av en skärare i full storlek, och håller verktyget i en låda tillsammans med pennor och häftapparater. Den smala 9 mm kanten är väl lämpad för att skära och kuvertflik i en enda kontrollerad rörelse utan att skada innehållet inuti.
Detaljhandel och förpackningsstationer
Lagerpersonalen litar på den automatiska låsfunktionen under upprepad öppning av lådan, eftersom en snabb bladposition minskar tröttheten jämfört med en reglage som endast friktionsfritt över ett åtta timmars skift. Konsekvent bladförlängning minskar också chansen att skära för djupt i produktförpackningen under ytterkartongen.
Grafiska och tryckta studior
Mattskärning, stencilarbete och trimning av tryckta provtryck drar nytta av den smala 9 mm bladbredden, som spårar raka linjer mer förutsägbart än ett bredare 18 mm blad på tunna underlag. Den lättare kroppen minskar också belastningen på händerna under långa sessioner med detaljerat trimningsarbete.
Utbildnings- och hantverksinställningar
Övervakade klassrumsprojekt använder den lätta kroppen på 2,1 cm för mindre händer, tillsammans med autolåset så att en instruktör visuellt kan bekräfta att bladet är säkrat innan en elev börjar skära. Bladvisningsfönstret tillåter vidare en lärare att kontrollera bladets skick innan verktyget lämnas till en elev.
Lager och logistik
Plockare bär en hårdvarukniv som fästs i ett snöre eller förkläde för snabb kartongöppning, där det tunna höljet undviker att fastna i hyllorna under gångvägar mellan papperskorgar. Snabbåtkomst stöder beställning i stora volymer där sekunder sparas per kartong ackumuleras över ett skift.
Hemförbättring och gör-det-själv
Tapetklippning, packningsskärning och golvunderlag kräver en vass, utbytbar egg, med verktygsknivblad som byts ut mitt i projektet istället för att slipas för hand. Den kompakta storleken gör också verktyget lätt att bära i en liten hemverktygslåda tillsammans med andra handverktyg.
Överväganden om förvaring, transport och vardaglig bärighet
Den helt indragna längden på 12,1 cm gör att en hårdvarukniv kan sitta platt inuti de flesta skrivbordslådor, verktygsfickor och förklädesfickor utan att sticka ut förbi öppningen. Den rundade toppen av handtaget undviker att fastna i tygfoder när verktyget dras ut snabbt under repetitiva uppgifter.
För anläggningar som transporterar verktyg mellan arbetsområden fungerar blisterkortsförpackningen som en tillfällig förvaringshylsa under transport, och håller bladet indraget och glidmekanismen skyddad från damm eller skräp tills verktyget packas upp vid sin destinationsstation.
När en hårdvarukniv förvaras under längre perioder mellan användningarna, dras in bladet helt och kopplas in i det lägsta låsläget minskar fjäderspänningen på glidmekanismen, vilket hjälper Auto Lock-spärrarna att bibehålla konsekvent i grepp när verktyget återgår till användning.
Anpassat varumärke, logotyptryck och färgkonfiguration
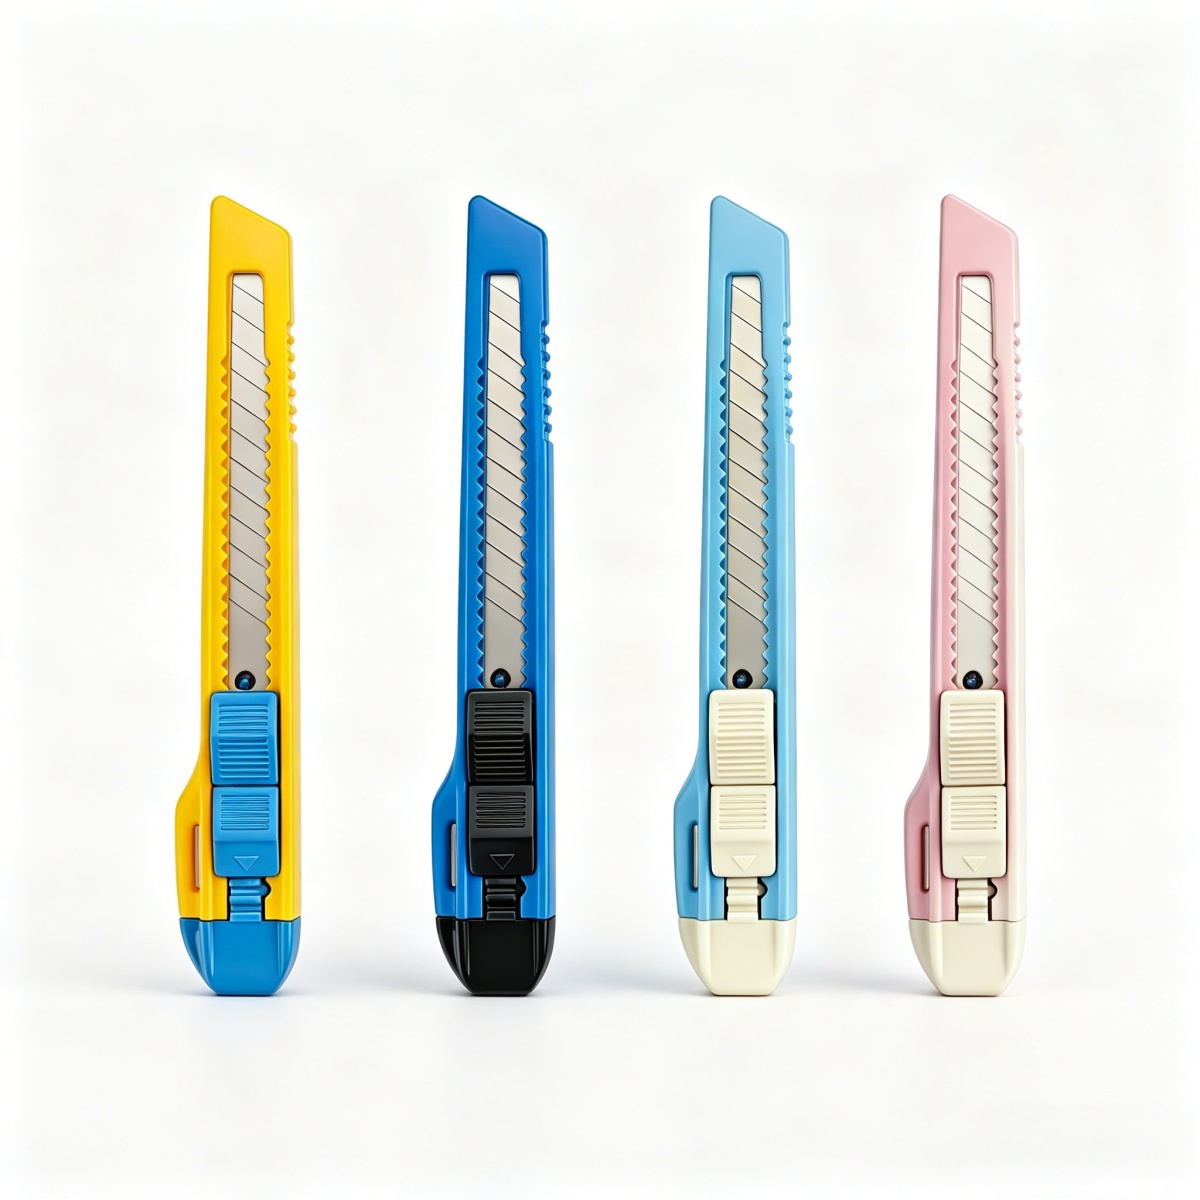
Tillgängliga skalfärger: gul, blå, ljusblå och rosa
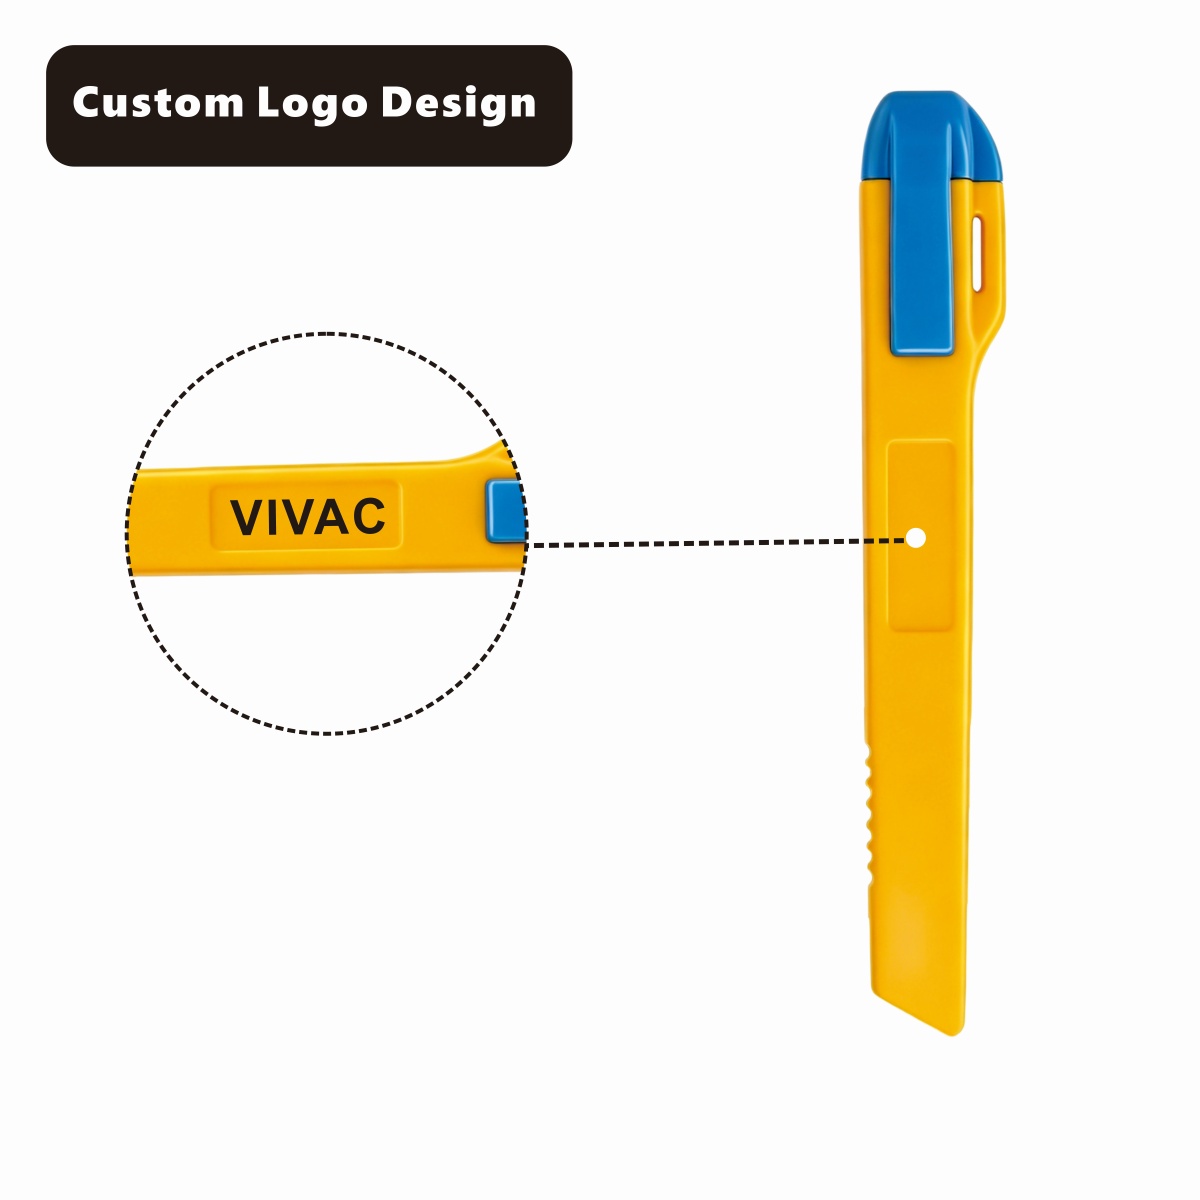
Anpassad logotyp tryckt på CX107-handtaget
Tygtryck eller lasergravering på den platta sektionen nära reglaget gör att ett företagsnamn eller ett kort ordmärke kan sitta permanent på skalet utan att påverka greppstrukturen. Eftersom tryckytan sitter ovanför den räfflade delen förblir logotypen läsbar även efter månader av hantering.
Färgkonfigurationen hanteras i formsprutningsstadiet snarare än genom målning, så de gula, blå, ljusblåa och rosa skalfärgerna håller sig under upprepad rengöring utan att flisa. Slider- och basaccentfärgerna kan matchas eller kontrasteras mot huvudskalets färg beroende på beställarens preferenser för ett koordinerat eller tvåfärgat utseende.
Kompakta mått jämfört med ett standardhus på 18 mm
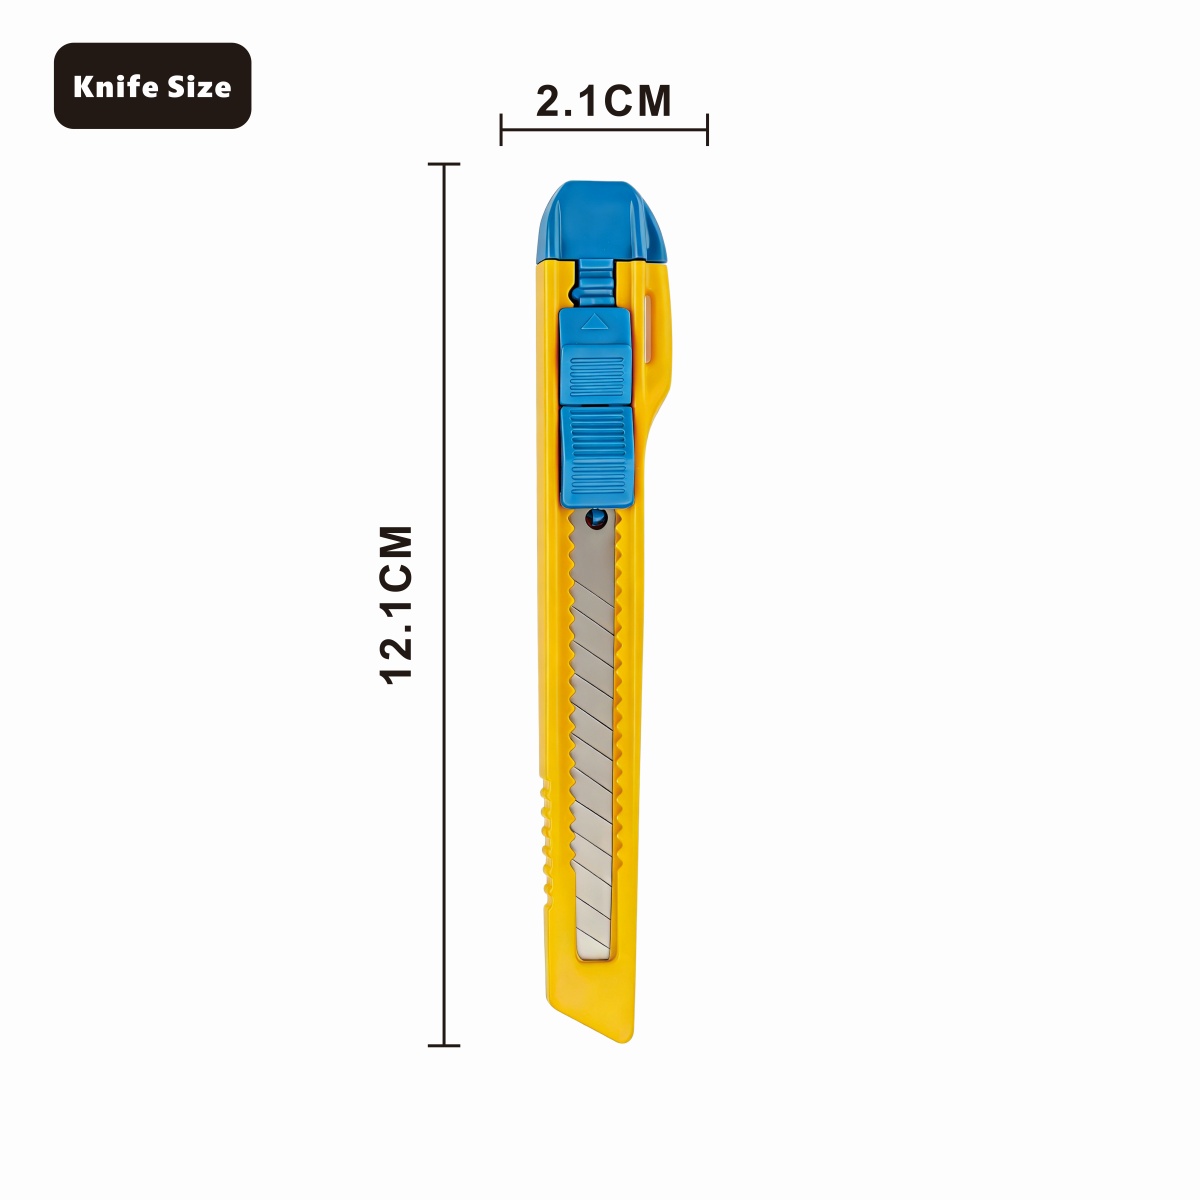
CX107 mått: 12,1 cm längd, 2,1 cm bredd
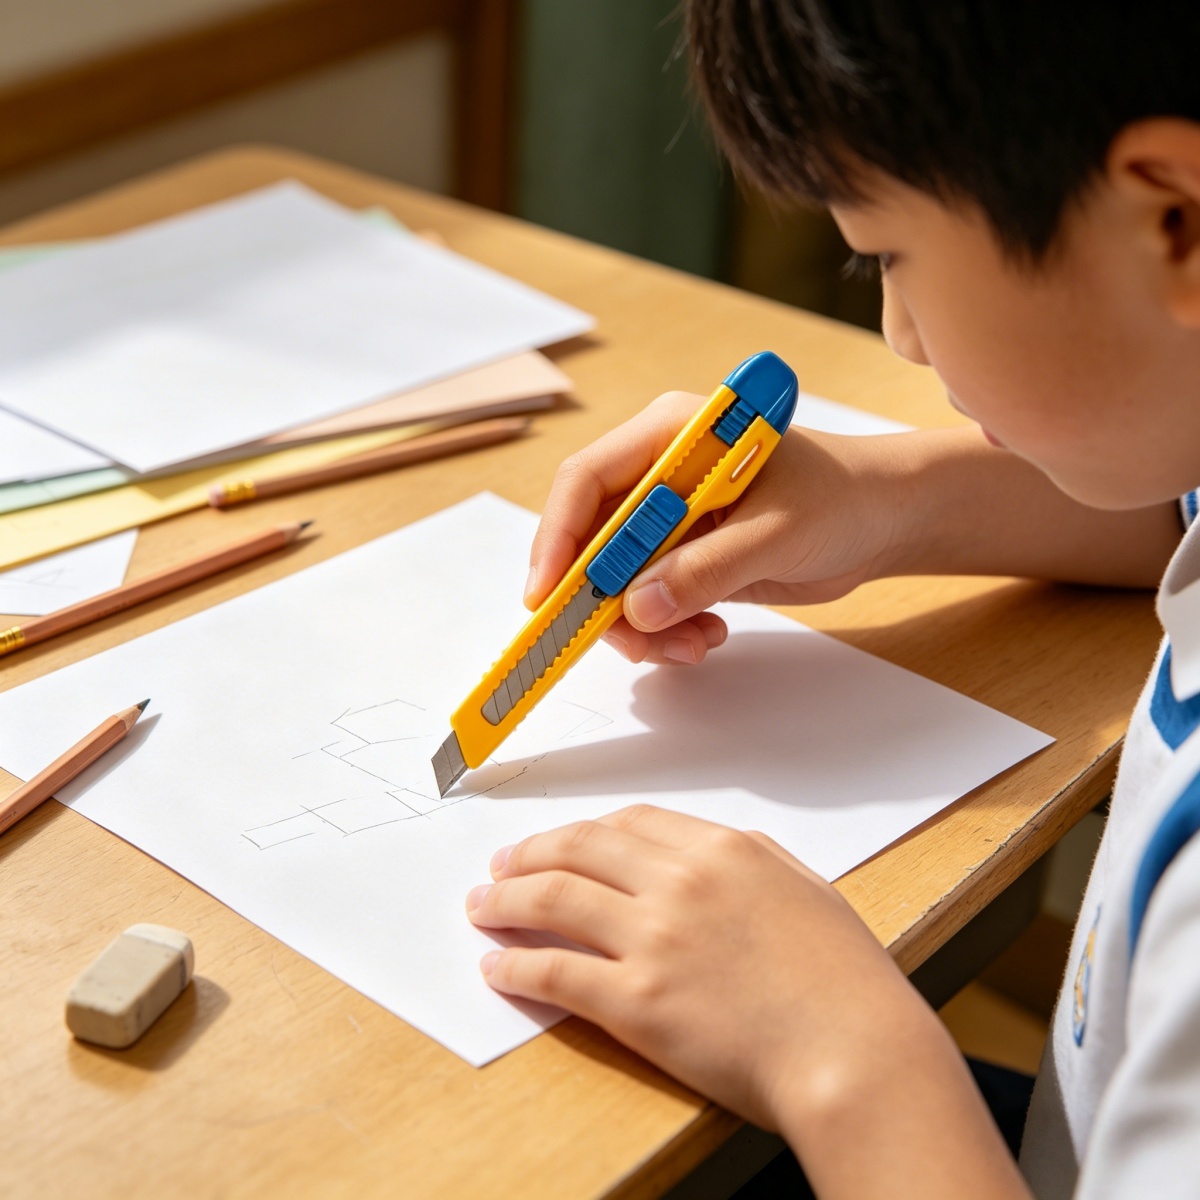
CX107 används under ett hantverksarbete
| Attribut | 9 mm kompakt modell | 18 mm standardmodell |
| Nettovikt | Ca. 18g | Ca. 45g |
| Bladsegment per rest | 8 segment | 13-16 segmentet |
| Maximal bladexponering | 9 mm | 18 mm |
| Autolåslägen | 5 lägesställare | 4-6 positioner beroende på huslängd |
| Ficka eller förkläde bära | Väl lämpad | Skrymmande, bättre lämpad för en bältesmantel |
Nettoviktsjämförelse: 9 mm kompakt modell vs 18 mm standardmodell (gram)
Tillverkningskvalitetskontroll och säkerhetstestning
Varje produktionssats av knivblad för hårdvara genomgår ett skärpeverifieringssteg där en provremsa från partiet dras över ett kalibrerat testmaterial för att bekräfta att skärmotståndet faller inom det accepterade intervallet. Remsor utanför toleransen dras från partiet innan packning.
Höljets ska genomgår en kontroll av skjutreglagets spänning där autolåsknappen cyklar genom hela rörelsen upprepade gånger för att bekräfta att stiftsätena är rena i varje spärr utan att binda. Ett hölje som visar ojämnt motstånd under detta cykeltest separeras för omarbetning istället för att skickas.
Monterade enheter kontrollerar också för bladspel genom att hålla hållet stadigt samtidigt som du försiktigt trycker på den exponerade spetsen från sidan, vilket bekräftar att kanaltoleransen håller sidorörelsen inom en bråkdel av en millimeter över hela förlängningsområdet.
Materialförsörjning och bostadssammansättning
Den yttre skalet på CX107-plattformen är gjuten av ABS-plast, vald för sin slagtålighet och dess förmåga att hålla fina ytdetaljer såsom den räfflade greppstrukturen och tryckta logoområdet utan att materialet blir skört vid upprepad böjning nära glidkanalen.
Interna komponenter inklusive låsstiftet och fjädern är tillverkade av en hårdare teknisk plast eller lättmetallegering beroende på produktionskörningen, särskilt för utmattningsmotstånd eftersom dessa små delar cirkulerar genom tusentals förlängnings- och indragningsrörelser under livslängden för ett enda hus.
Blisterförpackningsbrickor är gjorda av klar PET- eller PVC-skiva, valda för att hålla verktyget synligt för inspektion före inköp samtidigt som det finns tillräckligt med styvhet för att skydda höljets hörn under häftning och transport mellan distributionspunkter.
Vanliga frågor
Hur ofta ska knivblad för hårdvara bytas ut?
Byt ut eller knäpp bladet när skärmotståndet märkbart ökar eller eggen börjar slitas sönder istället för att skära rent genom målmaterialet, vilket för daglig förpackning ofta är varannan till varannan vecka.
Är processen för att byta knivblad för maskinvara densamma mellan olika märken?
Kärnmekanismen för att dra i skjutreglaget, öppna ett bakstycke eller klämma och skjuta remsan längs kanalen är vanligt i de flesta kompakta 9 mm-modeller, även om skruvplacering och clipsstil varierar beroende på husets design.
Kan samma steg användas för hur man byter ut ace hårdvara verktyg knivblad stil verktyg?
Ja, den allmänna sekvensen för indragning, öppning, swap och återställning gäller för nästan alla push-slider verktygsknivar i denna breddklass, eftersom den interna kanalgeometrin följer samma grundläggande standard för snäpp-off-blad.
Blir autolåsfunktionen utsliten med tiden?
Låsstiftet och spärrhakarna är gjutna av samma förstärkta plast som höljets skall, och testning under produktion bekräftar att mekanismen håller konstant spänning genom upprepad cykling inom enheterna packas.
Vilket färgalternativ är bäst för att snabbt identifiera bladkvaliteten?
Anläggningar som kör blandat lager tilldelar ofta en skalfärg per stålkvalitet, som att reservera den rosa och vita kombinationen för rostfria blad och den gula och blå kombinationen för standardblad av kolstål.
Vad gör att en hårdvarukniv känns lös efter månaders användning?
Löshet spårar allmän tillbaka till en delvis avskalad husskruv eller slitna klämflikar snarare än själva bladkanalen, och att kontrollera bakstyckets fästen är det första steget innan man antar att glidmekanismen har misslyckats.
Kan en 9 mm hårdvarukniv användas på tjockare material avsett för ett 18 mm blad?
Ett 9 mm blad kan skära eller delvis skära tjockare dubbelväggiga skivor men kommer att kräva fler pass och belastar den kortare exponerade kanten, så en bredare 18 mm modell förblir det bättre verktyget för konsekvent tjockt material.
Rekommenderade nyheter

Hålla kontakten med
 Nr 2-2, Oufu Road, Zhanging Town, Yuyao City, Ningbo City, Zhejiang, Kina.
 +86-574-87560886/87560055
 +86-574-87560885
Copyright © Ningbo Chuangxin Cutting-Tool Manufacture Co., Ltd.
